ラベル 品質管理 の投稿を表示しています。 すべての投稿を表示

2008年11月29日土曜日

最後の要らぬ横やり か?

最後の要らぬ横やり か?


>7.品質管理課コメント
外観に大きな不具合が無く、落下試験については50㎝からの落下をクリアしていることから、R1N(C2)成形時の適正重量は、試験体③の18.48kgと判断する。

金型内理論容積値より使用材料比重を掛け合わせて産出された物が理論重量となる。
それ以上の物は、過重点(オーバーパック→歪み大の傾向)
それ以下の物は、未重点傾向(ヒケ、ソリ大傾向)
要点=ソリ・歪みの違い。 が、物性変化値になるよ!!


>8.金型部門コメント
今回の修正はガス抜きピン及びガス抜き溝を増やす事により、ガスショートが少なくなるかという点が主な修正目的でした。

成形時ガスの発生量はあったが、ショートの発生はなしと成形条件表にも記載されている事より、ガス抜きの効果は見られたと判断します。


ソリに関しては実際成形際、金型容積の最大値重量で成形した場合、想定より上部に樹脂量が集まったため、ソリは既定値範囲限界値で収まったが、重量が重くなりすぎないよう注意して下さい。

ガス抜きにより未充填対策=暫定対策でしかない。
まだ気づかないあんぽんたん!! そろそろ恒久策を!
それを製品重量に関連づける思考回路は???


金型内樹脂充填量に応じた金型温度(個別箇所)と金型の離形状態でソリは大きく変化する。
金型温度の変化(樹脂の徐冷状態)で成形物の機械特性は大幅変化する(材料物性値以上に)
成形歪みの内状態であれば、低比重より高比重の方が剛性は高い傾向がある。

◎金型をこね回しても・・・・ それより○○を工夫する方が・・・
◎金型は最低限度の構造強度補償形状を決定するだけ!


材料を違えて何処がどう変化するか?
重量、曲がりなどが  これを記録。 迄はよいが、

ここを思い通りにするにはどのように金型を?となってる様に思える。

ここが曲がるのは、
1、型からの抜け具合の加減で曲げられている。
2、固定可動のの収縮加減で曲げられている。
3、過充填歪みである。
とかの考えるに相応しい仮説建てがないよ。

この仮説があって
抜け具合が悪いのは
1、離形面の磨き状態
2、金型温度(離形に影響大)
3、樹脂の固化状態が最適でない。
収縮加減・・・
1、収縮率(材料物性)
2、固定可動型の温度差
3、冷却時間

等の要因分析がないのに答えは出ない。
複合要因解決の集大成が成形条件でこれの範囲を超える解決が
設備変更と材料作りで金型はこれらに関する一つの要素にしか過ぎない。

成形屋=与えられた金型形状を忠実に再現する。
忠実に再現でき無くて形状を変更すれば、より形状は作れない。

成形品形状にて構造強度は決まるが、基本的な機械特性は
その構造を作る素材の基本強度に依存して決まる。(だから材料作り!)


2008年11月7日金曜日

交互作用とは?主効果とは?


交互作用とは、ある因子の優劣が他の因子の水準によって変わることをいいます。

主効果とは各変数単独の効果のことです。交互作用は複数の変数の組合せによる効果ともいえます。
例えば、化学工程において収率を最大にする実験を行ったとします。重合温度をA1、A2の2通り、配合比をB1、B2の2通りとします。

交互作用の有無は、グラフによって視覚化するとわかりやすいです。


(1)では、Aの主効果も、Bの主効果もありません。交互作用もありません。
(2)では、AもBも主効果があり、交互作用はありません。
(3)では、AもBも主効果がなく、交互作用があります。重合温度A1では、配合比B1の方が収率が大きく、重合温度A2では、配合比B2の方が収率が大きくなっています。つまり、配合比によって最適重合温度は変わっているので、交互作用があるといいます。

実験計画法において、交互作用は重要用語ですので、覚えてくださいね。

交絡とは


交絡とは、2つ以上の要因効果が混じり合って分離できない状態をいいます。

単純な例をあげると、加熱温度を3水準として、水準毎に5個のデータを取る実験を行うとします。

 実験順序
  1日目 水準A1:1,2,3,4,5
  2日目 水準A2:6,7,8,9,10
  3日目 水準A3:11,12,13,14,15

もし測定値が気温や湿度の変化などの原因で日によって変動するとしたら、各水準の得られた平均値は、加熱温度の違いなのか、日間変動の違いなのか区別がつかなくなります。

このような状態を、加熱温度と日間変動が交絡しているといいます。何のために実験しているのかわからなくなりますね。

要因の効果を交絡しないようにするためには、実験順序をランダムにする必要があります。上記の例であれば、
  A1:2、4、8、10、13
  A2:1、5、9、11、14
  A3:3、6、7、12、15
となります。乱数表を使えば、よりきちんとしたランダム化ができます。

ポイント! 実験の最大の目的は交絡を防いで個々の要因効果を推測することです。

標準偏差とは


品質管理で欠かせない基礎知識を紹介しますね。品質改善ではスキルも必要ですから、頑張って習得しましょう! それほど難しい話ではありませんから安心してください。

標準偏差とは、バラツキをあらわす目安です。例えば、製品の長さを測定した結果、40、50、60、70、80cmだったとします。
バラツキを見るために、個々のデータから平均値60を引きます(偏差)。
40-60=-2050-60=-1060-60=070-60=1080-60=20−−−−− 計 0
全体的なバラツキを見たいのですが、このまま加えたのでは、ゼロです。そこで、偏差を2乗します。
(40-60)^2=400(50-60)^2=100(60-60)^2=0(70-60)^2=100(80-60)^2=400−−−−− 計 1000
このままでは、データ1個あたりのバラツキがわかりませんから、データ数で割って、平方根を取ります。これを標準偏差といいます。
標準偏差=ルート(1000/5)=14.1

この製品は14.1cmのバラツキがあるということです。


バラツキは標準偏差で表す


例えば、以下の2組のデータがあったとします。
(1)50,50,50,50,100(2)40,50,60,60,90
この2組の平均値はいずれも60で、最大と最小の差はいずれも50です。しかし、この2組のデータのバラツキは、直感で異なると気づくはずです。
すなわち、バラツキを最大と最小の差としただけでは、真のバラツキを表現できないのです。では、標準偏差を計算してみましょう。

(1) (50-60)^2+(50-60)^2+(50-60)^2+(50-60)^2+(100-60)^2=2000
   標準偏差=ルート(2000/5)=20

(2) (40-60)^2+(50-60)^2+(60-60)^2+(60-60)^2+(90-60)^2=1400
   標準偏差=ルート(1400/5)=16.7

(1)のデータの方が、バラツキは大きいといえますね。このように、バラツキは標準偏差で表すと、正確なのです。

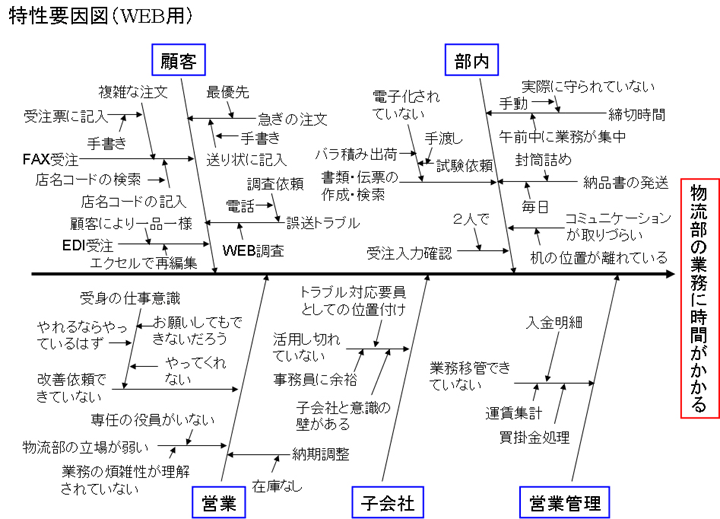
特性要因図とは


特性とは結果のことです。要因とは重要な原因のことです。

特性要因図とは、重要な原因の候補をリストアップし図で整理したものです。特性要因図は、あくまで仮説ですから本当の原因をデータで確認するための準備として使うツールになります。

解決しようとする要因は数多くあるのが普通ですから、その要因を系統的に図示しておくと、問題解決にとても便利です。
また、目的と手段の混同を防止するためにも有効です。

特性要因図の作成手順です。

 1.問題点の決定
   問題点を右に書き、左から太い矢印を引く。問題点は、であるとする。

 2.原因集約項目の決定
   問題の原因(要因)の集約項目を□で囲み、太い枝と太い矢印で結ぶ。

 3.集約項目の細分化
   問題の原因(要因)の集約項目ごとに細分化して細い枝を記入し、末端をアクションが取れるまで細分化する。

 4.重要項目のマーク
   特性要因図が一通り完成したら、その要因の中で特に大きく影響すると思われるものに◎印をつける。もし、内容がわかっているのなら細部説明を加える。


グラフとは

QC7つ道具の一つにグラフがあります。

グラフとは、文字や数字を平面的(もしくは立体的)に、その状態をある法則にしたがって図で表したものです。
文章を読んだり、数字を見ただけでは何を意味しているのか、つかみにくい場合があります。そこで、データを取ったらグラフ(図)として表すことで、大体のイメージがつかみ、次の解析の参考とします。

グラフには、円グラフ、棒グラフ、帯グラフ、折れ線グラフなど様々あります。それを一つずつ説明しても、退屈なだけなのでグラフを使った改善事例を紹介します。


 西堀栄三郎さんという統計的品質管理の大家が旭化成でベンベルグの慢性不良対策に時系列分析をした事例です(創造力—自然と技術の視点から 西堀 栄三郎 初版1990年 から引用しています)。
西堀さんは、むしろ第一次南極越冬隊の隊長としてご存知の方も多いかと思います(プロジェクトXでも紹介されていましたね)。また、世界で5番目に高いヤルン・カンという未踏峰の山の登山隊長や、チョモランマ登山隊の総隊長も勤めました。
その西堀さんが旭化成で講演した時に「慢性不良がある場合は、まず時系列分析だ」と言われたそうです。

その講演を聴いていた、旭化成のベンベルグの担当者が、時系列分析するだけで慢性不良が直るわけがないと言ったら、西堀さんが急遽次の講演をやめて、調べてくれることになりました。


 ベンベルグの製造工程では二十年来、できあがった糸の中に硬糸という不良が混じるという問題に悩まされていました。しかも、どうしてそうなるかの原因はまったくつかめていませんでした。
しかし、不良の糸が混ざったままで売るわけにもいかないので、できた糸を女工さん達が手触りでゴワゴワしていれば不良、しなやかであれば良品と選別していました。つまり、勘に頼る選別を行っていました。

西堀先生(以下、先生):「早速、不良のデータをとって見ましょう」ともちかけると、Aさん:「女の子の感情でもって、選り分けているデータなど役に多立つものですか?」と即座に反対されました。

先生:「やってみなければわからないでしょう。」と説得して、毎日取っているデータを持ってきてくださいとお願いしました。
数年分のデータがリヤカーに積まれて運ばれてきました。これをグラフに表すよう指示しました。

そして、別室で待っていたら、Bさんが「大変ですよ」と血相を変えて飛び込んできました。

不良のデータを時系列に直したところ、はっきりと特徴があるのがわかりました。
それは日頃の不良率には顕著な変化はみられないが、ある日突然パッと上がり徐々に減少して、しばらく変化がない日が続くという、「不良率はある日突然上がる」という現象を示していました。

先生:この不良率がパッと高くなる日は何が起こっているのでしょうね。Bさん:あっ、それは台風が来た日ですよ。この日も、この日も・・・

先生:台風が来たら、一体どういうことが起こるのでしょうね。Bさん:川の水が台風になったら濁ります。その濁りが効くんじゃないですか。

そこで、川の濁りのデータを調べました。


確かに台風が来たときは川の濁りが増えているけど、その濁りは一日たつとスーッと消えていきます。

先生:似たようなカーブになっているけど、もうちょっとゆっくり下がっていくものは何か考えられませんか。


先生の重ねての質問にいろいろな意見が出てきました。その中に、「川の水嵩が不良率のグラフと同じになるんじゃないか」というものがありました。
Aさん:「工場で使う水はパイプで引いているのだから、水嵩が増えようが減ろうが関係ないよ。」
先生:「そうかもしれませんが、ノーならノー、イエスならイエスで、その裏づけを取りましょうよ。」
そこで、水嵩のデータがあるかないかを調べてもらうことにしました。ちょうど発電所にデータがありましたので、不良率のグラフと重ねてみました
すると、不思議なくらい一致したのです!

先生:「さあ、どうですか。あなた方はパイプで水を引いているから水嵩は関係ないといっていたでしょう。これをどう説明されますか。」

みな「不思議だ、不思議だ」と繰り返すばかりです。水嵩が増えたら、いったいどんなことが起こるんだろう・・・

するとまったくの素人Cさん:「天から降ってくる水は蒸留水ですね。川の水の中に、もともと何か成分が含まれていて、それが降ってきた蒸留水で薄められると考えたらどうでしょうか?」
なるほど、そう言われてみると一応の説明がつきます。そこで立証してみようということになって、試験用の機械を買って、蒸留水から始めました。
出てきた糸はゴワゴワの明らかに不良の糸でした。やっぱり、川の水の中にある何かの成分が効いているんだということで、片端から調べていきました。
試験を続けた結果、ケイ酸が効いていることが分かりました。

それからというもの、台風が来ても心配いらなくなりました。硬糸がでなければ、糸を検査する必要もなく、糸巻きのままで売りに出せるので、大きなコストダウンになりました。
しかも、台風の時だけでなく、日頃も用水にケイ酸を加えていたら、不良の硬糸が全然でなくなって、ますます細かいしなやかな糸ができるようになりました。この改善でベンベルグの輸出を非常に伸ばすことができたそうです。


まとめ慢性不良の対策の一つに時系列分析がある。不良原因を根気よく追求する。
ダメといわれても諦めない。

管理図とは

管理図(シューハート管理図)とは、製造工程が統計的管理状態にあるかどうかを判断するためのグラフです。

製品の品質特性値はバラツクのが普通ですから、管理図は品質特性値のバラツキが異常原因(見逃せないバラツキ)か偶然原因(許しえるバラツキ)かを判定するためのツールになります。

管理図は折れ線グラフに、2本の管理限界線(UCL、LCL)と1本の中心線を記入して作成します。品質特性値にくせがあったり、管理限界線の外に出たりすれば、異常原因があったことを示します。

計量値の管理図は、以下の種類があります(Xバーを単にXと表記しています)。

 X-R管理図:平均値と範囲
 X-s管理図:平均値と標準偏差
 Me-R管理図:中央値と範囲
 X-Rs管理図:個々の値と移動範囲


管理図の視点は、
1.点がUCLとLCLの内(管理限界内という)にあること
2.点が管理限界内にあっても、点の散らばり方にくせのないこと。点は偶発的に点在すると考えます。

点の並び方のくせ
(1)中心線より片側に連続して現れる(連:レンという)
(2)傾向や周期がある。
(3)点がUCLとLCLに接近して現れる。
(4)点が中心線に接近して現れる。


管理図の作り方
下記の表のデータを基にX-R管理図を作ります。完成した管理図は上のグラフになります。
ここでのデータは1日5個(n)、20日(k)の計100個とします。


kデータ(群)の大きさ(n=2〜6個)平均X範囲R
X1X2X3X4X5
119.1919.1819.1819.1219.1919.170.07
219.2219.1719.2219.2019.1319.190.09
319.1919.1419.2119.1819.1619.180.07
419.1419.1219.1719.2219.2219.170.10
519.2119.1719.1919.1919.1819.190.04
619.2019.1919.2319.1619.1519.190.08
719.1919.1619.1719.2319.1919.190.07
819.1519.2419.1919.2019.1719.190.09
919.1419.2619.1819.1819.2019.190.12
1019.2919.2019.1619.1619.1619.190.13
1119.1819.1719.1419.1219.1719.160.06
1219.1819.2219.2119.1719.1919.190.05
1319.1219.2019.1819.2219.1919.180.10
1419.1919.1319.1619.2219.1819.180.09
1519.2019.1919.1519.1419.2919.190.15
1619.1919.1619.2419.2619.2019.210.10
1719.2319.1719.1919.1819.1619.190.07
1819.1619.2319.2019.1819.1619.190.07
1919.1519.1919.1719.2019.1619.170.05
2019.1919.1419.2119.1819.1619.180.07
↑データ(群)の数 k=20以上合計383.681.67
 平均19.180.08
 ↑中心線↑

1.下記のデータを求める。
 各日の平均値
 20日間の総平均値(19.18) ← Xの中心線
 各日の範囲:最大値−最小値
 20日間の範囲の総平均値(0.08) ← Rの中心線


X-R管理図用係数表
nA2D4D3
21.883.270
31.022.580
40.7292.280
50.5772.120

2.X管理図の管理限界線を求める。係数は上表を参照してください。
 UCL(上方管理限界)=X+A2xR=19.18+0.577x0.08=19.226
 LCL(下方管理限界)=X-A2xR=19.18-0.577x0.08=19.134

3.R管理図の管理限界線を求める。
 UCL=D4xR=2.11x0.08=0.169
 LCL=D3xR=0x0.08=0

以上で各項目の計算は終了です。後はエクセルを利用してグラフを描いてください。

 最後に、管理図を作成するのが目的ではありません。管理図により、異常原因によるバラツキを発見したら、再発防止対策をはかることが目的です。お間違えなく!

散布図とは


散布図とは、二つの特性を横軸と縦軸とし、観測値を打点して作るグラフです。一般的に、横軸(x)に原因系、縦軸(y)に結果系とします。例えば、本の文字数と値段、仕事量と給料などの相関を表すのに優れています。

このときのxとyの相関度合いを相関係数で表すことができます。相関係数は、Excelで簡単に計算できます。書式は下記の通りです。

  =CORREL(x軸のデータ範囲を指定,y軸のデータ範囲を指定)

相関係数は必ず、-1≦r≦1 の範囲になり、1,-1に近いほど、相関が強いといえます(さらに詳細を検討する場合は、回帰分析をすることになります)。

下図では、相関係数が 0.87 で、相関ありといえます。

散布図は層別すると原因追求の威力倍増です。


ヒストグラムとは

ヒストグラム(度数分布図)とは、バラツキの分布状態を棒グラフで表示したものです。下のグラフがその例です。縦軸に度数分布表の頻度をとり、横軸にデータ区間をとります。 

度数分布表とは、データの範囲を適当な区間に分割し、各区間に存在するデータの個数を集計した表です。ヒストグラムを作成するには、まず度数分布表を作成しなければなりません。 
データ区間頻度累積 %
〜19.11500.00%
19.115〜19.13536.00%
19.135〜19.155516.00%
19.155〜19.1751138.00%
19.175〜19.1951568.00%
19.195〜19.215782.00%
19.215〜19.235694.00%
19.235〜19.255196.00%
19.255〜19.275198.00%
19.275〜19.2951100.00%
19.295〜次の級0100.00%

ヒストグラムの視点は、
1.中心の位置
2.バラツキ状態
3.分布の形(検討するためには、データ数50以上必要)
4.飛び離れた値の有無
5.要因別に層別することにより、その要因の影響の調査
6.製品規格と照合して、規格内に収まっているかの調査
などがあります。 
ヒストグラムの作り方 下記の表1のデータを基にヒストグラムを作ります。


表1.データ(基本的に50個以上必要)
19.1919.1819.1819.1219.19
19.2219.1719.2219.2019.13
19.1919.1419.2119.1819.16
19.1419.1219.1719.2219.22
19.2119.1719.1919.1919.18
19.2019.1919.2319.1619.15
19.1919.1619.1719.2319.19
19.1519.2419.1919.2019.17
19.1419.2619.1819.1819.20
19.2919.2019.1619.1619.16

1.下記のデータを求める。  最大値:XL=19.29
 最小値:XS=19.12
 データ数:n=50
 仮の区間の数:k’=ルートn=7.07
 最大値と最小値の差=XL−XS=19.29-19.12=0.17
 仮の区間の幅:h’=最大値と最小値の差÷k’=0.17/7.07=0.024
  注)解の桁は元の1桁下まで求めるのが普通です。
 区間の幅:hは、h’の最小の桁を四捨五入する → 0.02
 初めの区間の下側境界値=最小値−測定器の目盛間隔÷2
  =19.12-0.01/2=19.115 ← ここから始める。
 次の区間は 19.115に区間の幅(0.02)を足した値となります。
 最大値までデータ区間を求めます(下記の表2となります)。


表2.データ区間
19.115
19.135
19.155
19.175
19.195
19.215
19.235
19.255
19.275
19.295

2.エクセルでグラフを作成する。
 エクセル → ツール → 分析ツール → ヒストグラム を出します。
 ・入力項目:上記の表1の範囲を指定する。
 ・データ区間:表2の範囲を指定する。
 ・グラフの作成にチェックを入れる。
 以上で、ヒストグラムと度数分布表をエクセルが作成してくれます。自分で一からつくるよりはるかに簡単です。
3.ヒストグラムの見栄えを良くする方法
 エクセルで作成された棒グラフは、隙間があいています。最初に紹介したグラフのように、隙間をなくすための方法を紹介します。
 ・棒グラフにマウスポインタをあて、右クリック
 ・データ系列の書式設定
 ・オプション
 ・棒の間隔をゼロにする

以上で終了です。

最後に、ヒストグラムを作成するのが目的ではありません。全体の姿をつかみ、どのようにしたらよいかのヒントをつかむのがヒストグラムの目的です。お間違えなく!